- Tác giả: Đội ngũ Ntrend
Nhà máy thông minh (Smart Factory): Lộ trình 6 giai đoạn
Ý chính cần nắm
• Bản chất: nhà máy thông minh không phải là một phần mềm hay một con robot, mà là năng lực thu thập, kết nối và sử dụng dữ liệu sản xuất theo thời gian thực trong chuyển đổi số sản xuất.
• Lộ trình: sáu giai đoạn gồm chốt bài toán, đo lường, hiển thị, triển khai MES theo module, mở rộng truy xuất và bảo trì, rồi nhân rộng và cải tiến liên tục.
• Con số cần biết trước: báo cáo Siemens 2024 cho thấy dừng máy ngoài kế hoạch làm 500 tập đoàn lớn nhất thế giới mất khoảng 11% doanh thu. Hãy tính con số tương ứng của chính nhà máy bạn.
• Chỉ số nền: chọn 3 đến 5 chỉ số dẫn đường, trong đó hiệu suất thiết bị tổng thể (OEE) là quan trọng nhất. Mức trung bình phổ biến khoảng 60%, mức đẳng cấp thế giới khoảng 85%.
• Nền móng: cảm biến chính hãng, lắp đúng và ổn định quyết định chất lượng dữ liệu. Phần mềm chỉ thông minh khi dữ liệu đầu vào đúng.
• Tránh kẹt ở thí điểm: chọn một dây chuyền, đặt mục tiêu bằng số, nghiệm thu bằng số, rồi nhân rộng bằng gói mẫu chuẩn.
• Thời gian tham khảo: giá trị đầu tiên sau 8 đến 12 tuần kể từ khi có dữ liệu tự động, toàn bộ lộ trình khoảng 12 đến 24 tháng tùy quy mô.
Nhà máy thông minh (smart factory) là nhà máy trong đó máy móc, cảm biến, hệ thống điều hành sản xuất (MES) và con người được nối với nhau bằng một dòng dữ liệu liên tục, để mọi quyết định dựa trên số liệu thật thay vì cảm tính. Cách triển khai an toàn nhất là đi theo lộ trình sáu giai đoạn, bắt đầu từ đo lường trước khi mua phần mềm.
Nhiều doanh nghiệp bắt đầu hành trình chuyển đổi số sản xuất bằng việc mua phần mềm rồi mới hỏi dữ liệu lấy ở đâu. Kết quả thường là một hệ thống đẹp trên màn hình nhưng số liệu nhập tay, thiếu tin cậy và nhanh chóng bị bỏ quên. Bài viết này đi theo hướng ngược lại: đo trước, hiển thị sau, rồi mới đưa MES và các công nghệ nâng cao vào đúng chỗ cần.
Nhà máy thông minh là gì và khác gì nhà máy tự động hóa?
Nhà máy tự động hóa dùng máy để thay sức người. Nhà máy thông minh đi thêm một bước: dùng dữ liệu để tự phát hiện vấn đề, cảnh báo sớm và hỗ trợ điều chỉnh gần như tức thì.
Trong một xưởng tự động hóa thông thường, máy chạy theo chương trình đã cài sẵn. Khi có sự cố, công nhân phát hiện, thợ bảo trì xử lý, còn quản lý chỉ biết con số tổng hợp vào cuối ca. Cả chuỗi phản ứng này phụ thuộc vào con người và thường chậm hơn thực tế vài giờ, đôi khi vài ngày.
Mô hình sản xuất thông minh thay đổi ở chỗ dữ liệu chảy liên tục từ cảm biến và bộ điều khiển lên một lớp điều hành chung. Hệ thống tự tính hiệu suất, cảnh báo bất thường, gợi ý nguyên nhân và lưu vết để truy xuất về sau. Theo nghiên cứu năm 2019 của Deloitte và Manufacturers Alliance (MAPI) trên hơn 600 giám đốc sản xuất, các doanh nghiệp đầu tư vào smart factory ghi nhận trung bình khoảng 12% tăng năng suất lao động, 11% tăng mức sử dụng công suất nhà máy và 10% tăng sản lượng.
| Tiêu chí | Sản xuất thủ công hoặc bán tự động | Nhà máy tự động hóa | Nhà máy thông minh |
| Nguồn dữ liệu | Phiếu giấy, sổ sách | Rải rác ở từng máy hoặc từng bộ điều khiển | Thu thập tự động, tập trung, thống nhất định nghĩa |
| Độ trễ thông tin | Cuối ca hoặc cuối ngày | Vài giờ | Vài giây |
| Phát hiện sự cố | Do người quan sát | Do báo động cục bộ tại máy | Do phân tích xu hướng và cảnh báo sớm |
| Bảo trì | Hỏng đâu sửa đó | Theo lịch cố định | Theo tình trạng thực tế của thiết bị |
| Truy xuất nguồn gốc | Khó, mất nhiều giờ | Chỉ một phần công đoạn | Theo từng lô hoặc từng sản phẩm, trong vài phút |
| Ra quyết định | Dựa vào kinh nghiệm cá nhân | Dựa vào báo cáo tổng hợp thủ công | Dựa vào chỉ số thời gian thực |
Cần nhấn mạnh rằng nhà máy 4.0 không đòi hỏi phải thay toàn bộ máy móc. Phần lớn xưởng tại Việt Nam là nhà máy hiện hữu với thiết bị thuộc nhiều thế hệ khác nhau. Giải pháp thực tế là bổ sung lớp cảm biến, lớp kết nối và phần mềm điều hành lên trên thiết bị sẵn có, rồi mở rộng dần.
Vì sao doanh nghiệp sản xuất nên bắt đầu ngay bây giờ?
Ba áp lực đang tăng cùng lúc: chi phí dừng máy, yêu cầu truy xuất từ khách hàng và định hướng chính sách của Nhà nước về kinh tế số.
Áp lực thứ nhất: mỗi giờ dừng máy ngày càng đắt
Báo cáo True Cost of Downtime 2024 của Siemens ước tính dừng máy ngoài kế hoạch làm 500 tập đoàn lớn nhất thế giới mất khoảng 1,4 nghìn tỷ USD mỗi năm, tương đương 11% doanh thu, tăng từ mức 8% của giai đoạn 2019 và 2020. Riêng ngành ô tô, một giờ ngừng dây chuyền có thể tốn tới 2,3 triệu USD.
Quy mô doanh nghiệp Việt Nam nhỏ hơn nhiều, nhưng logic thì như nhau. Dừng máy càng lâu, các chi phí ẩn như giao hàng trễ, phạt hợp đồng và nhân công chờ việc càng phình to.
Áp lực thứ hai: khách hàng đòi dữ liệu
Đơn hàng ngày càng nhỏ, đa dạng và kèm yêu cầu chứng từ chất lượng chi tiết hơn, nhất là với khách hàng xuất khẩu. Khi một lô hàng bị khiếu nại, việc tra ngược nguyên liệu, thông số máy và người vận hành trong vài phút thay vì vài ngày trở thành lợi thế cạnh tranh thật sự.
Áp lực thứ ba: chính sách thúc đẩy chuyển đổi số
Nghị quyết số 57 của Bộ Chính trị, ban hành tháng 12/2024, xác định phát triển khoa học công nghệ, đổi mới sáng tạo và chuyển đổi số quốc gia là đột phá quan trọng hàng đầu. Nghị quyết đặt mục tiêu kinh tế số đạt tối thiểu 30% GDP vào năm 2030 và yêu cầu có chính sách khuyến khích doanh nghiệp, nhất là doanh nghiệp vừa và nhỏ, đầu tư cho chuyển đổi số để nâng cao hiệu quả sản xuất kinh doanh. Đây là nền tảng chính sách thuận lợi cho chuyển đổi số sản xuất tại nhà máy.
Ở tầm thế giới, Mạng lưới Nhà máy Hải đăng toàn cầu (Global Lighthouse Network) của Diễn đàn Kinh tế Thế giới đã có 238 cơ sở sản xuất tiêu biểu tính đến tháng 6/2026. Theo McKinsey, Việt Nam lần đầu có đại diện trong đợt công bố năm 2024. Điều đó cho thấy số hóa sản xuất tại Việt Nam đã chạm đến chuẩn mực quốc tế.
Nhà máy của bạn đang ở cấp độ nào trên con đường thành nhà máy thông minh?
Trước khi xây dựng nhà máy thông minh, hãy xác định điểm xuất phát. Thang năm cấp dưới đây giúp bạn biết nên làm gì tiếp theo thay vì nhảy thẳng đến trí tuệ nhân tạo.
Thang này do Ntrend tổng hợp để tham khảo và trao đổi nội bộ, không phải tiêu chuẩn chính thức. Mỗi cấp có một ưu tiên hành động riêng, và việc bỏ qua cấp trung gian là nguyên nhân thường gặp của các dự án thất bại.
| Cấp | Tên gọi | Dấu hiệu nhận biết | Ưu tiên hành động |
| 1 | Ghi chép thủ công | Sản lượng ghi bằng phiếu giấy hoặc bảng tính, số liệu có sau ca hoặc sau ngày | Đếm tự động ở vài điểm quan trọng, thống nhất định nghĩa dừng máy |
| 2 | Tự động hóa rời rạc | Máy có bộ điều khiển riêng nhưng dữ liệu nằm rải rác trong từng máy | Kết nối tín hiệu trạng thái và sản lượng về một nơi |
| 3 | Nhìn thấy dữ liệu | Có bảng giám sát và OEE tự động cho một số dây chuyền | Ghi nhận lý do dừng máy, họp điều hành theo ca, chuẩn bị MES |
| 4 | Điều hành tích hợp | MES nhận lệnh từ phần mềm quản trị và trả về sản lượng, chất lượng thực | Mở rộng truy xuất, bảo trì theo tình trạng, nhân rộng |
| 5 | Tối ưu dựa trên dự đoán | Hệ thống dự báo hỏng hóc, đề xuất thông số, vòng phản hồi khép kín | Duy trì, cải tiến, bản sao số, tối ưu bằng trí tuệ nhân tạo |
Tự đánh giá nhanh bằng 8 câu hỏi. Mỗi câu trả lời “có” được một điểm.
- Bạn biết chính xác số phút dừng máy của từng máy trong ca hôm qua không?
- Số liệu sản lượng được ghi nhận tự động, không cần nhập tay?
- Mọi ca đều dùng chung một định nghĩa về “thời gian dừng máy”?
- Khi khách hỏi về một lô hàng cũ, bạn tra được nguyên liệu và thông số trong dưới 30 phút?
- Quản lý xem được tình trạng dây chuyền mà không cần đi xuống xưởng?
- Thiết bị quan trọng được bảo trì theo tình trạng thực tế, không chỉ theo lịch?
- Dữ liệu sản xuất và dữ liệu đơn hàng được liên thông với nhau?
- Có một người chịu trách nhiệm chính về chất lượng dữ liệu sản xuất?
Từ 0 đến 2 điểm: bạn đang ở cấp 1 hoặc 2. Từ 3 đến 5 điểm: cấp 3. Từ 6 đến 8 điểm: cấp 4 trở lên. Phần lớn doanh nghiệp sản xuất vừa và nhỏ ở cấp 1 hoặc 2 trên hành trình xây dựng nhà máy thông minh, và điều đó hoàn toàn bình thường.
Kiến trúc năm tầng của một nhà máy thông minh gồm những gì?
Theo mô hình ISA 95 (tương đương tiêu chuẩn IEC 62264), hệ thống sản xuất chia thành năm tầng từ quá trình vật lý đến quản trị doanh nghiệp. Hệ thống điều hành sản xuất MES nằm ở tầng ba, làm cầu nối giữa xưởng và văn phòng.
Hiểu kiến trúc này giúp bạn không lẫn lộn vai trò của từng hệ thống. Rất nhiều dự án nhà máy thông minh gặp khó vì kỳ vọng phần mềm quản trị doanh nghiệp làm được việc của tầng xưởng, hoặc ngược lại.
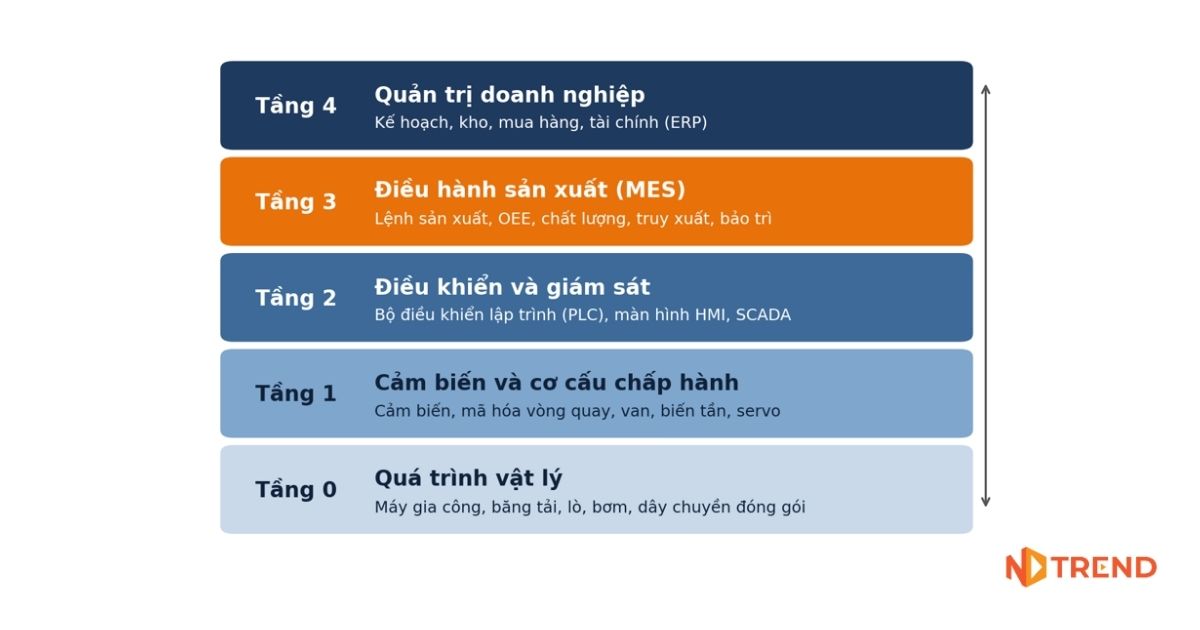
Kiến trúc năm tầng của nhà máy thông minh theo mô hình ISA 95 (IEC 62264)
| Tầng | Vai trò | Ví dụ thiết bị hoặc hệ thống |
| Tầng 4 | Quản trị doanh nghiệp | Phần mềm hoạch định nguồn lực (ERP), kế hoạch, kho, mua hàng, tài chính |
| Tầng 3 | Điều hành sản xuất | MES: lệnh sản xuất, OEE, chất lượng, truy xuất, bảo trì |
| Tầng 2 | Điều khiển và giám sát | Bộ điều khiển lập trình (PLC), màn hình HMI, hệ thống giám sát SCADA |
| Tầng 1 | Cảm biến và cơ cấu chấp hành | Cảm biến quang, cảm biến tiệm cận, mã hóa vòng quay, van, biến tần, servo |
| Tầng 0 | Quá trình vật lý | Máy gia công, băng tải, lò, bơm, dây chuyền đóng gói |
Khối lượng dữ liệu cũng cần được tính sớm. Một dây chuyền có 40 cảm biến, mỗi cảm biến ghi một bản tin mỗi giây, sẽ tạo ra 3.456.000 bản ghi mỗi ngày. Vì vậy, các cảnh báo khẩn cần xử lý ngay tại biên, gần máy nhất, còn phân tích dài hạn được chạy trên máy chủ trung tâm hoặc nền tảng đám mây.
Về giao tiếp, hai giao thức phổ biến là OPC UA (tiêu chuẩn IEC 62541) để trao đổi dữ liệu có ngữ nghĩa giữa máy và phần mềm, và MQTT (tiêu chuẩn ISO/IEC 20922) để truyền tin nhẹ, phù hợp với kết nối cảm biến số lượng lớn. Ntrend khuyến nghị đặt tên tín hiệu theo một quy ước thống nhất ngay từ đầu, ví dụ theo thứ tự nhà máy, xưởng, dây chuyền, máy, tín hiệu, để về sau nhân rộng không phải đặt tên lại.
Lộ trình triển khai nhà máy thông minh gồm những giai đoạn nào?
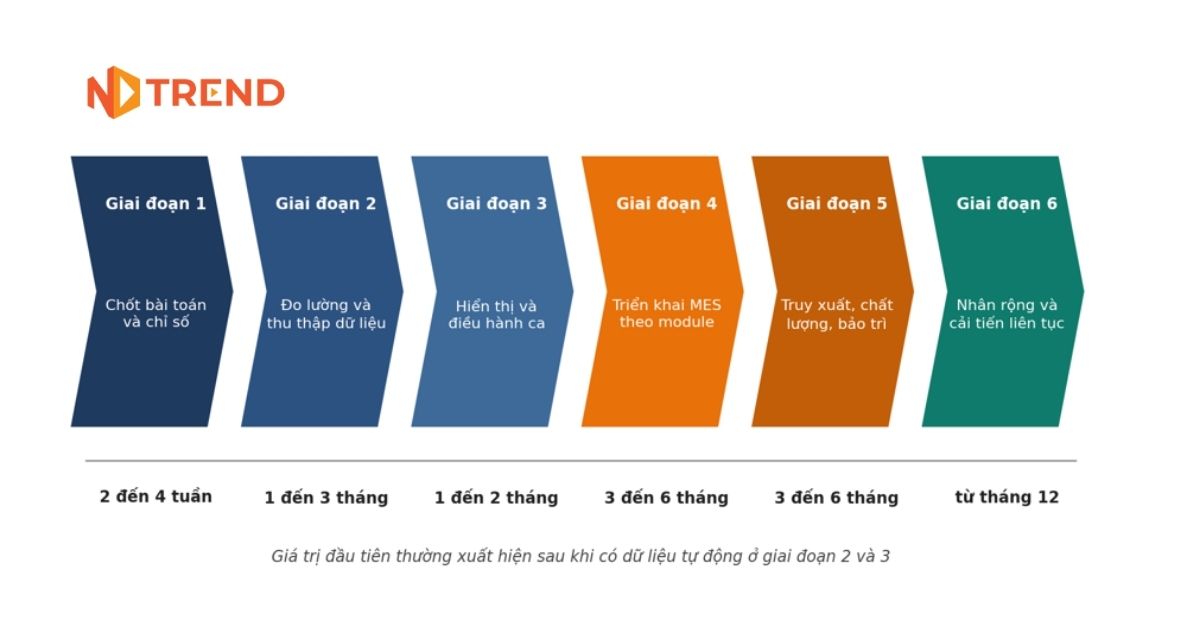
Sáu giai đoạn: chốt bài toán, đo lường, hiển thị, triển khai MES theo module, mở rộng truy xuất và bảo trì, nhân rộng và cải tiến liên tục. Mỗi giai đoạn có sản phẩm bàn giao và tiêu chí nghiệm thu bằng con số.
Điểm khác biệt của lộ trình xây dựng nhà máy thông minh này là đặt dữ liệu lên trước phần mềm. Chỉ khi số liệu tự động đã đáng tin, việc đưa hệ thống điều hành sản xuất vào mới thật sự tạo ra giá trị. Thời gian ghi ở mỗi giai đoạn chỉ mang tính tham khảo cho một dây chuyền thí điểm, và có thể chạy chồng lên nhau.
Giai đoạn 1: Chốt bài toán kinh doanh và chỉ số dẫn đường (2 đến 4 tuần)
Trả lời hai câu hỏi trước khi chọn bất kỳ công nghệ nào: làm để giải quyết vấn đề gì, và đo thành công bằng con số nào.
Hãy chọn một nỗi đau lớn nhất để giải quyết đầu tiên, chẳng hạn dừng máy, phế phẩm, giao hàng trễ, tốn điện hoặc thiếu khả năng truy xuất. Sau đó quy nỗi đau ấy ra tiền, vì con số tài chính là thứ duy nhất thuyết phục được ban lãnh đạo cấp ngân sách.
| Ví dụ minh họa: tính chi phí dừng máy của một dây chuyền
Giả định dây chuyền làm ra 400 sản phẩm mỗi giờ, lợi nhuận gộp mỗi sản phẩm là 30.000 đồng, và dừng máy ngoài kế hoạch là 20 giờ mỗi tháng. Sản lượng mất mỗi giờ: 400 × 30.000 = 12.000.000 đồng. Sản lượng mất mỗi tháng: 12.000.000 × 20 = 240.000.000 đồng, chưa tính lương nhân công chờ việc và chi phí khôi phục. |
- Chọn 3 đến 5 chỉ số dẫn đường và ghi lại giá trị hiện tại làm đường cơ sở. Nếu chưa có số liệu tự động, hãy đếm tay trong hai tuần.
- Đặt mục tiêu cụ thể, đo được, có thời hạn. Ví dụ: nâng OEE của dây chuyền A từ 62% lên 72% trong 6 tháng.
- Chốt phạm vi thí điểm là một dây chuyền đủ quan trọng để có ý nghĩa nhưng đủ nhỏ để kiểm soát.
- Chỉ định vai trò: một lãnh đạo bảo trợ, một trưởng dự án phía sản xuất, một đầu mối kỹ thuật và một đầu mối công nghệ thông tin.
Sản phẩm bàn giao: bản mô tả bài toán một trang, bảng chỉ số kèm giá trị hiện tại và mục tiêu, phạm vi thí điểm. Nghiệm thu: ban lãnh đạo ký duyệt chỉ số và ngân sách giai đoạn tiếp theo.
Giai đoạn 2: Đo lường trước khi tối ưu, xây nền tảng thu thập dữ liệu (1 đến 3 tháng)
Chỉ cần ba nhóm tín hiệu tối thiểu: trạng thái máy, bộ đếm sản phẩm và một vài thông số quá trình. Dữ liệu phải tự động và đối chiếu được với đếm tay.
Nhiều máy đời cũ không có cổng truyền thông. Điều đó không phải rào cản, vì có thể lấy tín hiệu từ bên ngoài. Cảm biến quang điện đặt trên băng tải để đếm sản phẩm, cảm biến tiệm cận phát hiện chu kỳ chuyển động, đèn tháp tín hiệu cho biết trạng thái chạy hoặc dừng, mã hóa vòng quay đo tốc độ và chiều dài, cảm biến dòng điện cho biết máy có đang mang tải.
Ntrend cung cấp thiết bị chính hãng phù hợp cho tầng này, như cảm biến quang điện và cảm biến tiệm cận Sick, cảm biến và đầu đọc Balluff, cảm biến IFM, Pepperl+Fuchs, wenglor và Leuze. Với các dòng cảm biến hỗ trợ giao thức số IO Link, bạn còn nhận thêm thông tin chẩn đoán như độ bẩn của thấu kính hoặc nhiệt độ bên trong, rất hữu ích cho bảo trì về sau.
Ba quy tắc giữ chất lượng dữ liệu ở giai đoạn này:
- Đồng bộ thời gian giữa các thiết bị để các sự kiện xếp đúng thứ tự.
- Đặt tên tín hiệu theo quy ước thống nhất như đã nêu ở phần kiến trúc.
- Đối chiếu chéo số đếm tự động với đếm tay trong ít nhất một ca. Ntrend đề xuất chấp nhận khi độ lệch dưới 1%.
| Góc nhìn kỹ thuật: nhiễu điện từ là nguyên nhân số một gây dữ liệu sai
Khu vực gần biến tần, động cơ công suất lớn và máy hàn thường sinh nhiễu điện từ, khiến bộ đếm nhảy số ảo hoặc mất xung. Đội ngũ kỹ thuật Ntrend khuyến nghị dùng cáp bọc chống nhiễu, nối đất màn chắn một đầu đúng cách, đi cáp tín hiệu tách khỏi cáp động lực và cấp nguồn 24V ổn định cho cảm biến. Những việc nhỏ này quyết định độ tin cậy của cả hệ thống về sau. |
Sản phẩm bàn giao: sơ đồ điểm đo, bảng danh mục tín hiệu, hai tuần dữ liệu liên tục.
Nghiệm thu: số đếm tự động khớp số đếm tay với độ lệch dưới 1%.
Giai đoạn 3: Hiển thị và điều hành theo ca bằng bảng giám sát (1 đến 2 tháng)
Khi dữ liệu đã tin cậy, hãy đưa nó đến tay người vận hành ngay tại xưởng. Bảng giám sát và cuộc họp đầu ca là hai công cụ rẻ nhất nhưng hiệu quả nhất.
Một bảng giám sát treo tại xưởng nên hiển thị năm thông tin: trạng thái từng máy, sản lượng so với kế hoạch, OEE theo giờ, ba nguyên nhân dừng máy hàng đầu và các cảnh báo đang mở. Không cần thêm gì khác ở giai đoạn này.
OEE được tính bằng tích của ba thành phần: tính sẵn sàng, hiệu suất chạy và chất lượng. Theo khung bảo trì năng suất toàn diện của Seiichi Nakajima, mức đẳng cấp thế giới là khoảng 85%, ứng với 90% sẵn sàng, 95% hiệu suất và 99,9% chất lượng. Mức trung bình của nhiều nhà máy nằm quanh 60%.
| Ví dụ minh họa: tính OEE cho một dây chuyền
Giả định tính sẵn sàng 82%, hiệu suất chạy 88%, chất lượng 96%. OEE = 0,82 × 0,88 × 0,96 = 69,3%. So với mốc 85%, khoảng cách lớn nhất nằm ở tính sẵn sàng, tức là dừng máy. Vì vậy nỗ lực đầu tiên nên dồn vào giảm dừng máy, chưa phải tăng tốc độ chạy. |
- Phân loại lý do dừng máy thành 10 đến 15 nhóm để người vận hành chọn nhanh trên màn hình cảm ứng, thay vì gõ chữ tự do.
- Họp 10 phút đầu ca ngay trước bảng giám sát: ca trước gặp gì, hôm nay cần lưu ý gì.
- Không dùng dữ liệu để phạt cá nhân trong giai đoạn đầu. Công nhân chỉ ghi lý do dừng máy trung thực khi họ tin rằng dữ liệu dùng để cải tiến, không phải để quy trách nhiệm.
Sản phẩm bàn giao: bảng giám sát, danh mục lý do dừng máy, quy trình họp ca.
Nghiệm thu: ít nhất 80% lần dừng máy có lý do được ghi nhận đầy đủ (ngưỡng đề xuất).
Giai đoạn 4: Triển khai hệ thống điều hành sản xuất MES theo từng module (3 đến 6 tháng)
Đến đây mới là lúc đưa MES vào. Triển khai từng module theo thứ tự giá trị, kết nối hai chiều với phần mềm quản trị doanh nghiệp và tránh tùy biến quá mức.
Khi đã có dữ liệu tự động và thói quen sử dụng bảng giám sát, hệ thống điều hành sản xuất sẽ có nền để bám vào. Thứ tự module khuyến nghị dựa trên mức độ giải quyết nỗi đau trực tiếp:
- Thu thập dữ liệu và OEE: mở rộng từ bảng giám sát thành nền tảng lưu trữ và báo cáo.
- Lệnh sản xuất và lập lịch chi tiết: nhận lệnh từ phần mềm quản trị, phân bổ vào máy và ca.
- Quản lý chất lượng: ghi kết quả kiểm tra, cảnh báo khi vượt giới hạn.
- Truy xuất nguồn gốc: liên kết nguyên liệu, máy, người và thông số với từng lô.
- Quản lý bảo trì: lịch bảo trì, lịch sử sửa chữa, yêu cầu công việc.
- Quản lý nhân lực theo ca: giờ công, kỹ năng, phân công.
Việc kết nối hai chiều với ERP là điểm then chốt. Lệnh sản xuất đi từ ERP xuống MES, sản lượng và phế phẩm thực đi từ MES lên ERP, không ai phải nhập lại. Phần tiếp theo của bài phân tích chi tiết cách chọn hệ thống phù hợp.
Sản phẩm bàn giao: MES vận hành cho dây chuyền thí điểm, quy trình chuẩn, tài liệu đào tạo.
Nghiệm thu: lệnh sản xuất chạy được từ ERP xuống MES và sản lượng thực trả về mà không cần nhập tay.
Giai đoạn 5: Mở rộng truy xuất, kiểm tra chất lượng và bảo trì theo tình trạng (3 đến 6 tháng)
Khi MES đã ổn định, bổ sung các năng lực tạo khác biệt cho nhà máy thông minh: truy xuất từng lô bằng mã vạch hoặc RFID, kiểm tra chất lượng bằng camera, bảo trì dựa trên tình trạng và an toàn máy tích hợp.
- Truy xuất bằng nhận dạng tự động. Máy đọc mã vạch, mã hai chiều hoặc RFID gắn ở các điểm chuyển giao giúp gắn mã lô với nguyên liệu, máy và thông số. Các hãng như Sick, Balluff và Leuze cung cấp dòng thiết bị đọc mã và đầu đọc RFID cho mục đích này.
- Kiểm tra chất lượng bằng camera công nghiệp. Camera kết hợp thuật toán học sâu phát hiện vết xước, lệch nhãn, thiếu chi tiết nhanh và đồng đều hơn kiểm tra bằng mắt, đồng thời lưu ảnh làm bằng chứng cho từng lô.
- Bảo trì theo tình trạng. Theo dõi rung động, nhiệt độ và dòng điện để nhận ra dấu hiệu xuống cấp trước khi hỏng. Với các điểm bôi trơn, hệ thống bôi trơn tự động Perma giữ lượng mỡ đúng và đều, giảm một nguyên nhân hỏng vòng bi phổ biến.
- An toàn máy tích hợp. Rơ le an toàn, lưới quang an toàn và công tắc an toàn từ Pilz, Sick, Leuze và Reer bảo vệ người vận hành theo các tiêu chuẩn như ISO 13849. Rơ le an toàn Pilz và các thiết bị tương tự còn cho phép ghi nhận số lần kích hoạt để phân tích sự cố.
Sản phẩm bàn giao: điểm nhận dạng đã lắp, quy trình truy xuất, kế hoạch bảo trì theo tình trạng.
Nghiệm thu: truy xuất một lô bất kỳ trong dưới 15 phút và số lần dừng máy ngoài kế hoạch giảm theo mục tiêu đã đặt ở giai đoạn 1.
Giai đoạn 6: Nhân rộng bằng gói mẫu chuẩn và cải tiến liên tục (từ tháng thứ 12)
Đóng gói kinh nghiệm thí điểm thành một bộ mẫu, nhân rộng từng dây chuyền một và duy trì nhịp cải tiến hằng tuần.
Gói mẫu gồm sơ đồ điểm đo chuẩn, danh mục thiết bị, cấu hình MES, giáo trình đào tạo và checklist nghiệm thu. Mỗi dây chuyền mới nên mất khoảng 4 đến 8 tuần và không nên chạy quá hai dây chuyền cùng lúc để không làm quá tải đội kỹ thuật.
Sau khi hệ thống ổn định, duy trì các hoạt động sau để nhà máy thông minh tiếp tục cải thiện:
- Họp chỉ số hằng tuần để xem OEE, tỷ lệ lỗi, thời gian dừng máy và xử lý nguyên nhân gốc.
- Hội đồng dữ liệu hằng tháng để duyệt định nghĩa chỉ số, tín hiệu mới và các thay đổi cấu hình.
- Cập nhật phần mềm và sao lưu định kỳ cho MES, bộ điều khiển và màn hình vận hành.
- Đào tạo lặp lại cho công nhân mới và cho người chuyển ca.
Chỉ khi có ít nhất sáu tháng dữ liệu sạch, bạn mới nên cân nhắc các công nghệ nâng cao như bản sao số để mô phỏng thay đổi bố trí dây chuyền, hoặc mô hình học máy để tối ưu thông số. Đây là phần thưởng của nền móng tốt, không phải điểm khởi đầu.
Nghiệm thu: dây chuyền mới đạt chỉ số mục tiêu trong thời gian ngắn hơn dây chuyền thí điểm (ngưỡng đề xuất ngắn hơn ít nhất 30%).
Bảng tóm tắt toàn bộ lộ trình
| Giai đoạn | Thời gian tham khảo | Kết quả chính | Cách nghiệm thu |
| 1. Chốt bài toán | 2 đến 4 tuần | Bài toán, chỉ số, phạm vi | Lãnh đạo ký duyệt chỉ số và ngân sách |
| 2. Đo lường | 1 đến 3 tháng | Sơ đồ điểm đo, dữ liệu tự động | Số đếm tự động lệch dưới 1% so với đếm tay |
| 3. Hiển thị | 1 đến 2 tháng | Bảng giám sát, họp ca | Trên 80% lần dừng máy có lý do |
| 4. Triển khai MES | 3 đến 6 tháng | MES chạy cho dây chuyền thí điểm | Lệnh xuống, sản lượng lên không nhập tay |
| 5. Truy xuất và bảo trì | 3 đến 6 tháng | Nhận dạng, kiểm tra, bảo trì theo tình trạng | Truy xuất lô dưới 15 phút, giảm dừng máy |
| 6. Nhân rộng | Từ tháng 12 | Gói mẫu, nhịp cải tiến | Dây chuyền mới đạt mục tiêu nhanh hơn thí điểm |
Hệ thống điều hành sản xuất MES là gì và chọn thế nào cho đúng?
MES là hệ thống theo dõi, điều khiển và ghi nhận quá trình biến nguyên liệu thành thành phẩm ở tầng xưởng theo thời gian thực. MES không thay thế ERP hay SCADA mà nối hai hệ thống đó lại.
Để tránh nhầm lẫn giữa ba loại hệ thống thường xuất hiện trong một dự án số hóa sản xuất, bảng dưới đây so sánh vai trò của chúng.
| Tiêu chí | ERP | MES | SCADA |
| Câu hỏi trả lời | Nên sản xuất gì, bao nhiêu, khi nào? | Đang sản xuất thế nào, ở đâu, kết quả ra sao? | Máy đang ở trạng thái nào? |
| Đơn vị thời gian | Ngày, tuần, tháng | Phút, giờ, ca | Giây, mili giây |
| Dữ liệu chính | Đơn hàng, kho, tài chính | Lệnh sản xuất, OEE, chất lượng, truy xuất | Tín hiệu, cảnh báo, xu hướng thiết bị |
| Người dùng chính | Kế hoạch, mua hàng, kế toán | Quản đốc, tổ trưởng, kỹ sư chất lượng | Vận hành, kỹ sư điều khiển |
Về phạm vi chức năng, tổ chức MESA International từ năm 1997 đã mô tả 11 nhóm chức năng của một hệ thống điều hành sản xuất. Ở Đức, hướng dẫn VDI 5600 đưa ra cách chia gồm 8 nhiệm vụ. Cả hai đều là khung tham chiếu hữu ích khi lập yêu cầu cho nhà cung cấp.
| Chức năng theo MESA | Việc chính |
| 1. Phân bổ nguồn lực và trạng thái | Theo dõi máy, nhân lực, nguyên liệu, dụng cụ đang sẵn sàng hay bận |
| 2. Lập lịch chi tiết | Xếp lệnh sản xuất vào từng máy và ca theo ràng buộc thực tế |
| 3. Điều phối đơn vị sản xuất | Đưa lệnh, lô, đơn hàng xuống đúng máy, đúng thời điểm |
| 4. Quản lý tài liệu | Cung cấp bản vẽ, quy trình, hướng dẫn đúng phiên bản |
| 5. Thu thập dữ liệu | Ghi sản lượng, thời gian, thông số từ máy và người vận hành |
| 6. Quản lý nhân lực | Giờ công, kỹ năng, phân công theo ca |
| 7. Quản lý chất lượng | Ghi kết quả kiểm tra, cảnh báo khi vượt giới hạn |
| 8. Quản lý quá trình | Giám sát và hiệu chỉnh thông số quá trình |
| 9. Quản lý bảo trì | Lịch bảo trì, lịch sử sửa chữa, yêu cầu sửa chữa |
| 10. Truy vết sản phẩm và phả hệ | Ghi nguyên liệu, máy, người, thông số của từng lô |
| 11. Phân tích hiệu suất | Tính OEE, so kế hoạch với thực tế, báo cáo xu hướng |
Khi đánh giá nhà cung cấp, hãy đặt chín câu hỏi sau:
- Hệ thống có triển khai được theo từng module, để bạn trả tiền theo giá trị nhận được không?
- Có kết nối được với bộ điều khiển và thiết bị hiện có qua giao thức chuẩn như OPC UA hoặc Modbus không?
- Có sẵn cách tích hợp hai chiều với phần mềm quản trị doanh nghiệp đang dùng không?
- Giao diện có tiếng Việt và đủ đơn giản cho công nhân thao tác bằng màn hình cảm ứng không?
- Bạn muốn chạy tại chỗ, trên đám mây hay kết hợp, và nhà cung cấp hỗ trợ mô hình nào?
- Bạn có toàn quyền sở hữu và xuất được dữ liệu của mình không?
- Các biện pháp bảo mật, phân quyền và sao lưu được mô tả cụ thể chưa?
- Nhà cung cấp có đội hỗ trợ tại Việt Nam và có tham chiếu cùng ngành không?
- Tổng chi phí sở hữu trong 5 năm, gồm bản quyền, hỗ trợ và nâng cấp, là bao nhiêu?
| Góc nhìn kỹ thuật: đừng tùy biến quá nhiều ngay từ đầu
Sai lầm phổ biến khi triển khai MES là yêu cầu nhà cung cấp lập trình lại theo mọi thói quen cũ. Đội ngũ kỹ thuật Ntrend khuyến nghị dùng tối đa chức năng chuẩn của hệ thống trong sáu tháng đầu, ghi lại những chỗ thật sự cần sửa, rồi mới tùy biến. Cách làm này rút ngắn thời gian triển khai và giảm chi phí nâng cấp về sau. |
Cần những thiết bị nào ở tầng hiện trường?
Dữ liệu tốt của nhà máy thông minh bắt đầu từ thiết bị chính hãng, lắp đúng vị trí. Bảng dưới đây gợi ý nhóm thiết bị theo nhu cầu và các thương hiệu Ntrend cung cấp.
| Nhu cầu | Nhóm thiết bị | Thương hiệu chính hãng Ntrend cung cấp |
| Đếm sản phẩm, phát hiện vật thể, đo khoảng cách | Cảm biến quang điện, cảm biến tiệm cận, cảm biến đo khoảng cách | Sick, Balluff, IFM, Pepperl+Fuchs, wenglor, Leuze |
| Đo tốc độ, vị trí, chiều dài | Bộ mã hóa vòng quay | Sick, Pepperl+Fuchs |
| Nhận dạng và truy xuất | Máy đọc mã vạch, mã hai chiều, đầu đọc RFID | Sick, Balluff, Leuze |
| An toàn máy | Lưới quang an toàn, rơ le an toàn, công tắc an toàn | Pilz, Sick, Leuze, Reer |
| Điều khiển và truyền động | Bộ điều khiển lập trình, màn hình HMI, biến tần, servo | Mitsubishi Electric, Schneider, Starshine Drive |
| Đo lường quá trình | Thiết bị đo lưu lượng, áp suất, nhiệt độ, mức | Supmea Automation |
| Khí nén | Van, xi lanh, bộ xử lý khí | Festo |
| Bôi trơn tự động | Hệ thống bôi trơn tự động một điểm và nhiều điểm | Perma |
Lưu ý rằng thiết bị kém chất lượng hoặc không rõ nguồn gốc sinh ra dữ liệu nhiễu, dẫn đến các quyết định sai và làm mất niềm tin của người vận hành vào cả hệ thống. Đó là lý do Ntrend chỉ cung cấp thiết bị chính hãng, kèm tư vấn kỹ thuật và hỗ trợ triển khai tận nơi theo nhu cầu của từng khách hàng.
Chi phí đầu tư nhà máy thông minh và thời gian hoàn vốn được tính thế nào?
Không có con số chung cho mọi nhà máy. Hãy tính theo hạng mục, chia đầu tư thành từng đợt và đo hoàn vốn bằng lợi ích thực tế của dây chuyền thí điểm.
Một dự án chuyển đổi số sản xuất thường gồm năm nhóm chi phí:
- Phần cứng thu thập dữ liệu: cảm biến, bộ đếm, thiết bị kết nối, tủ điện, cáp và nguồn.
- Phần mềm: bản quyền hoặc thuê bao MES, bảng giám sát, công cụ phân tích.
- Tích hợp và cấu hình: kết nối bộ điều khiển, ERP, thiết lập chỉ số và báo cáo.
- Đào tạo và quản lý thay đổi: thời gian của công nhân, tổ trưởng và kỹ sư.
- Vận hành hằng năm: hỗ trợ kỹ thuật, cập nhật, thay thế thiết bị hao mòn.
Công thức hoàn vốn đơn giản: thời gian hoàn vốn (tháng) = tổng đầu tư ÷ lợi ích ròng mỗi tháng.
| Ví dụ minh họa: hoàn vốn cho một dây chuyền thí điểm
Các số dưới đây là giả định để minh họa cách tính, không phải báo giá. • Tổng đầu tư thí điểm: 900 triệu đồng. • Giảm dừng máy 8 giờ mỗi tháng, mỗi giờ tương đương 12 triệu đồng: 96 triệu đồng. • Giảm phế phẩm: 40 triệu đồng mỗi tháng. • Tiết kiệm điện nhờ tắt máy chạy không tải: 14 triệu đồng mỗi tháng. Lợi ích ròng mỗi tháng: 96 + 40 + 14 = 150 triệu đồng. Thời gian hoàn vốn: 900 ÷ 150 = 6 tháng. |
Ntrend khuyến nghị gắn từng đợt đầu tư với một mốc nghiệm thu ở bảng tóm tắt lộ trình. Nếu giai đoạn 2 và 3 chưa đạt mục tiêu, hãy dừng lại chỉnh sửa trước khi chi thêm cho MES. Để có ước tính sát với thực tế, doanh nghiệp nên liên hệ để được khảo sát hiện trạng và lập bảng khối lượng theo số máy, số điểm đo thực tế.
Vì sao nhiều dự án nhà máy thông minh dừng ở giai đoạn thí điểm?
Khảo sát của McKinsey cho thấy đa số doanh nghiệp làm thí điểm nhưng không nhân rộng được. Sáu sai lầm dưới đây chiếm phần lớn nguyên nhân khiến dự án nhà máy thông minh không đi xa.
Trong khảo sát năm 2018, McKinsey ghi nhận dưới 30% doanh nghiệp đưa được các trường hợp ứng dụng quan trọng như quản lý hiệu suất số vào triển khai quy mô toàn công ty. Hiện tượng này được gọi là “kẹt ở thí điểm”. Sáu nguyên nhân thường gặp là:
- Bắt đầu từ công nghệ thay vì bài toán. Dự án không có chỉ số rõ ràng nên không ai chứng minh được giá trị. Cách tránh: hoàn thành giai đoạn 1 trước khi mua bất kỳ thiết bị nào.
- Dữ liệu nhập tay hoặc cảm biến kém tin cậy. Số liệu sai làm mất niềm tin của toàn nhà máy. Cách tránh: lấy dữ liệu tự động và đối chiếu với đếm tay.
- Thí điểm không đại diện. Chọn dây chuyền quá dễ thì không chứng minh được gì, chọn quá phức tạp thì kéo dài vô hạn. Cách tránh: chọn dây chuyền có vấn đề rõ và quy mô vừa phải.
- Bỏ quên con người. Công nhân coi hệ thống là công cụ giám sát và tìm cách né tránh. Cách tránh: dùng dữ liệu để cải tiến, đào tạo và chỉ định người dẫn dắt tại mỗi ca.
- Không có người sở hữu dữ liệu. Không ai chịu trách nhiệm về định nghĩa chỉ số và chất lượng số liệu. Cách tránh: bổ nhiệm người phụ trách và lập hội đồng dữ liệu.
- Bỏ qua tích hợp và an ninh mạng. Hệ thống chạy riêng lẻ, không liên thông ERP, và mở toang cổng cho rủi ro. Cách tránh: thiết kế tích hợp và an ninh mạng từ giai đoạn 2.
Nên theo dõi bộ chỉ số nào để biết dự án nhà máy thông minh có hiệu quả?
Chọn 3 đến 5 chỉ số từ bảng dưới, đo đường cơ sở trước khi bắt đầu và so sánh hằng tháng. Tiêu chuẩn ISO 22400 định nghĩa nhiều chỉ số cho quản lý vận hành sản xuất, giúp bạn dùng chung ngôn ngữ với đối tác.
| Chỉ số | Ý nghĩa | Mức tham chiếu hoặc cách đặt mục tiêu |
| Hiệu suất thiết bị tổng thể (OEE) | Tích của tính sẵn sàng, hiệu suất chạy và chất lượng | Trung bình khoảng 60%, đẳng cấp thế giới khoảng 85% |
| Thời gian dừng ngoài kế hoạch | Số giờ máy dừng không nằm trong lịch | Đặt mục tiêu giảm theo lộ trình, ví dụ giảm 30% sau 6 tháng |
| Tỷ lệ đạt ngay lần đầu | Phần trăm sản phẩm đạt không cần làm lại | So với dữ liệu 3 tháng gần nhất của từng sản phẩm |
| Thời gian trung bình giữa hai lần hỏng | Độ tin cậy của thiết bị | Tăng dần khi bảo trì theo tình trạng |
| Thời gian trung bình để sửa chữa | Tốc độ khôi phục sau sự cố | Giảm nhờ cảnh báo sớm và lịch sử sửa chữa số |
| Tỷ lệ giao hàng đúng hạn | Khả năng đáp ứng cam kết với khách | Đặt cao hơn mức hiện tại và theo cam kết hợp đồng |
| Điện năng trên mỗi đơn vị sản phẩm | Hiệu quả sử dụng năng lượng | So sánh theo ca và theo dây chuyền |
| Thời gian truy xuất một lô hàng | Năng lực đáp ứng khiếu nại | Mục tiêu dưới 15 phút |
An ninh mạng có cần thiết trong nhà máy thông minh không?
Có. Kết nối càng nhiều thì bề mặt tấn công càng lớn. Bộ tiêu chuẩn IEC 62443 là khung tham chiếu phổ biến cho an ninh hệ thống điều khiển công nghiệp.
Khi máy móc nối vào mạng, sự cố mạng có thể trở thành sự cố sản xuất. Bốn biện pháp tối thiểu là tách mạng điều khiển khỏi mạng văn phòng, kiểm soát quyền truy cập theo vai trò, sao lưu định kỳ chương trình bộ điều khiển và cấu hình MES, và cập nhật bản vá theo lịch đã thử nghiệm. Hãy đưa các yêu cầu này vào hợp đồng với nhà cung cấp ngay từ đầu thay vì bổ sung sau khi hệ thống đã chạy.
Checklist 10 việc cần hoàn tất trước khi khởi động dự án nhà máy thông minh
Nếu chưa trả lời “có” cho ít nhất 8 trong 10 mục dưới đây, hãy hoàn thiện giai đoạn 1 trước khi liên hệ nhà cung cấp.
- Đã chọn một nỗi đau ưu tiên và quy ra tiền.
- Đã đo hoặc ước tính OEE hiện tại của dây chuyền thí điểm.
- Đã chọn 3 đến 5 chỉ số dẫn đường kèm mục tiêu và thời hạn.
- Đã có một lãnh đạo bảo trợ và một trưởng dự án phía sản xuất.
- Đã thống nhất định nghĩa thời gian dừng máy và danh mục lý do dừng máy.
- Đã kiểm kê thiết bị của dây chuyền thí điểm và khả năng kết nối của từng máy.
- Đã xác định điểm đo cho trạng thái, sản lượng và thông số quá trình.
- Đã có quy ước đặt tên tín hiệu và dữ liệu.
- Đã có kế hoạch đào tạo và người dẫn dắt tại mỗi ca.
- Đã có ngân sách chia đợt, gắn với mốc nghiệm thu.
Kết luận
Xây dựng nhà máy thông minh là một hành trình, không phải một lần mua sắm. Nhà máy nào đi đúng thứ tự, đo trước, hiển thị sau, điều hành bằng MES rồi mới tối ưu bằng dữ liệu nâng cao, sẽ tránh được phần lớn rủi ro và thấy giá trị đầu tiên chỉ sau vài tuần.
Điều quan trọng nhất là bắt đầu nhỏ, đo bằng con số và nhân rộng có kỷ luật. Nếu bạn muốn chuyển đổi số sản xuất một cách bài bản, hãy chọn một dây chuyền và làm giai đoạn 1 ngay tuần này để bắt đầu xây dựng nhà máy thông minh của riêng bạn.
Câu hỏi thường gặp về nhà máy thông minh
Câu 1: Nhà máy thông minh có bắt buộc phải thay toàn bộ máy móc không?
Không. Phần lớn dự án bắt đầu bằng việc gắn thêm cảm biến, bộ đếm và bộ kết nối lên máy hiện có để lấy dữ liệu trạng thái và sản lượng. Chỉ những thiết bị không thể kết nối hoặc đã quá cũ mới cần thay hoặc nâng cấp bộ điều khiển.
Câu 2: Doanh nghiệp vừa và nhỏ nên bắt đầu từ đâu?
Hãy chọn một dây chuyền có vấn đề rõ nhất, đo ba tín hiệu cơ bản gồm trạng thái máy, sản lượng và lý do dừng máy, rồi hiển thị OEE lên bảng giám sát tại xưởng. Bước này chưa cần MES đầy đủ nhưng đã cho thấy thời gian thất thoát nằm ở đâu.
Câu 3: MES khác ERP như thế nào?
ERP quản lý kế hoạch, đơn hàng, kho và tài chính theo ngày hoặc tuần. Hệ thống điều hành sản xuất MES quản lý việc sản xuất diễn ra thế nào ở từng máy, từng ca, theo phút hoặc giây. Hai hệ thống bổ sung cho nhau: ERP giao lệnh xuống, MES trả sản lượng thực về.
Câu 4: Chi phí triển khai bao nhiêu và bao lâu thì thấy hiệu quả?
Không có con số chung, vì chi phí phụ thuộc số máy, số điểm đo và phạm vi MES. Nên tính hoàn vốn theo công thức trong bài và chia đầu tư thành từng đợt. Theo kế hoạch tham khảo, giá trị đầu tiên xuất hiện sau 8 đến 12 tuần kể từ khi có dữ liệu tự động.
Câu 5: Nhà máy thông minh khác Công nghiệp 4.0 ở điểm nào?
Công nghiệp 4.0 là khái niệm rộng chỉ làn sóng công nghiệp thứ tư dựa trên công nghệ số. Nhà máy thông minh là hình thái cụ thể của làn sóng đó ở cấp một nhà máy, nơi máy móc, dữ liệu và con người được kết nối để vận hành linh hoạt.
Liên hệ Ntrend để được tư vấn lộ trình nhà máy thông minh cho doanh nghiệp của bạn
Ntrend, thiết bị chính hãng, giải pháp tin cậy. Đội ngũ kỹ thuật của chúng tôi tư vấn giải pháp tối ưu theo nhu cầu, hỗ trợ kỹ thuật chuyên sâu và đồng hành tận nơi trong suốt quá trình triển khai.
• Công ty: CÔNG TY TNHH CÔNG NGHỆ NTREND
• Địa chỉ: Số 98 Ngách 22 Kim Quan, Phường Việt Hưng, Thành phố Hà Nội, Việt Nam
• Tel: 024 3232 1532
• Hotline: 0913 691 120
• Website: Ntrend.com.vn
• Email: ntrend@ntrend.com.vn


